

Muovinen suulakepuristusprosessi
Muovinen suulakepuristusprosessi edustaa yhtä nykyaikaisten valmistuksen perustavanlaatuisimmista ja laajimmin käytetyistä polymeerien käsittelytekniikoista. Tämä jatkuva valmistusmenetelmä muuttaa raa'at muovimateriaalit tuotteiksi, joissa on tasainen risti- -osat huolellisesti ohjattavan suulakepuristusprosessin kautta.
Teknologia on kehittynyt merkittävästi sen perustamisesta lähtien, ja siitä on tullut välttämätöntä tuotettaessa kaikkea yksinkertaisista putkista ja profiileista monimutkaiseen multi - kerroselokuviin ja arkkeihin.
Tämän tekniikan ytimessä on yksi - ruuvi -suulakepuristin, hienostunut kone, joka yhdistää mekaaniset, lämpö- ja reologiset periaatteet yhdenmukaisen tuotteen laadun saavuttamiseksi. Suulakepuristusprosessiin sisältyy muovimateriaalin, tyypillisesti pelletti- tai jauhemuodon syöttäminen lämmitettyyn tynnyriin, jossa pyörivä ruuvi kulkee, sulaa, sekoittaa ja paineistaa materiaalin ennen kuin se pakottaa sen muotin läpi halutun muodon luomiseksi.

1.3.1 yksi - ruuvin geometria ja rakenne
Yhden - -ruuviruuvin geometrinen konfiguraatio määrittää perusteellisesti sen käsittelyominaisuudet ja tehokkuuden. Itse ruuvi koostuu kolmesta pääosasta: syöttövyöhyke, puristusvyöhyke ja mittausvyöhyke. Jokaisella osalla on ratkaiseva rooli kokonaisprosessin kokonaisprosessissa, ja spesifiset geometriset parametrit on räätälöity materiaalin virtauksen ja lämmönsiirron optimoimiseksi.

Avainruuvit
Syöttövyöhyke: 25 - 30% ruuvin pituudesta syvällä, vakiona olevalla kanavilla kiinteän materiaalin saannille.
Puristusvyöhyke: Noin 50% ruuvin pituudesta vähitellen kanavan syvyyttä materiaalin puristamiseksi ja paineen aiheuttamiseksi.
Mittausvyöhyke: lopullinen 20-25% ruuvin pituudesta matalalla, vakiona kanavan syvyydellä tasaisen sulan toimittamiseksi.
Kriittiset geometriset parametrit sisältävät ruuvin halkaisijan (d), pituuden - - halkaisijan suhde (l/d), pakkaussuhde ja kierrekulma. Nykyaikaiset yksittäiset - ruuvi -suulakepuristimet sisältävät tyypillisesti L/D -suhteet, jotka vaihtelevat välillä 20: 1 - 30: 1, erikoistuneilla sovelluksilla, jotka joskus vaativat suhteita 40: 1.
Kompressiosuhde, joka on määritelty syöttövyöhykkeen kanavan syvyyden suhteena mittausvyöhykkeen kanavan syvyyteen, laskee yleensä välillä 2: 1 - 4: 1, prosessoidusta materiaalista riippuen.
1.3.2 Yksittäisen - ruuvin plastisointi ja suulakepuristusperiaatteet
Ekstruusioprosessin plastisointimekanismi sisältää monimutkaiset vuorovaikutukset mekaanisen leikkauksen, johtavan lämmönsiirron ja viskoosisen hajoamisen välillä. Ruuvin pyöriessä se tuottaa sekä vetovirtauksen että paineen virtauskomponentit, jotka toimivat yhdessä kuljettamaan materiaalia tynnyrin läpi.

Sulamekanismi noudattaa progressiivista mallia, joka tunnetaan nimellä Tadmorin sulatusmalli. Alun perin kiinteät pelletit muodostavat kiinteän sängyn, joka liikkuu eteenpäin ruuvikanavaa pitkin. Lämpö tynnyrin seinistä ja viskoosista hajoamista luo ohut sula kalvo tynnyrin pinnalle. Tämä sulakalvo kasvaa vähitellen, kun kiinteämpi materiaali sulaa, muodostaen lopulta sula -altaan, joka esiintyy samanaikaisesti vähenevän kiinteän sängyn kanssa. Suulakepuristusprosessi riippuu optimaalisten olosuhteiden ylläpitämisestä koko tämän siirtymisen varmistamiseksi, että sulan ja homogenisoinnin varmistetaan.
Lämpötilan hallinta
Lämpötilan hallinta plastisoinnin aikana osoittautuu kriittisiksi yhdenmukaisten materiaalien ominaisuuksien saavuttamiseksi. Tynnyrin lämpötilaprofiili kasvaa tyypillisesti syöttövyöhykkeestä suulakkeeseen.
• Polyeteeni: 160 astetta (syöttövyöhyke) 220 asteeseen (die)
• Polykarbonaatti: Yli usein 300 astetta
• Polymeerin lämpöominaisuuksiin räätälöity profiili
Paineentuotanto
Paineen muodostuminen johtuu ruuvin pumppaustoimenpiteestä suulakkeen virtauksen vastusta vastaan, tyypillisesti välillä 10-50 MPa.
• ajaa sulaa polymeeriä muotin läpi
• Varmistaa riittävän sekoittamisen ja homogenisoinnin
• Paineprofiili osoittaa prosessin vakauden
1.3.3 yksi - ruuvin suulakepuristin käyttöpiste
Yhden - -ruuvin suulakepuristimen kattava käyttöpiste edustaa ruuvin ominaiskäyrän leikkauspistettä ja muotin ominaiskäyrää. Tämä tasapainopiste määrittää todellisen läpimenonopeuden ja suulakkeen paine tietylle käyttöolosuhteille. Tämän toimintapisteen ymmärtäminen ja optimointi on välttämätöntä tuottavuuden maksimoimiseksi säilyttäen tuotteen laadun suulakepuristusprosessissa.

Ruuvin ominaiskäyrä kuvaa tietyn ruuvigeometrian ja pyörimisnopeuden läpimenonopeuden ja suulakkeen paineen välistä suhdetta. Tällä käyrällä on negatiivinen kaltevuus, mikä osoittaa, että lisääntynyt suulakepaine vähenee suorituskykyä lisääntyneen painevirtauksen vuoksi, joka vastustaa vetovirtausta. Die -ominaiskäyrä päinvastoin osoittaa positiivisen suhteen suorituskyvyn ja paineen pudotuksen välillä suulakkeen yli.
Useat tekijät vaikuttavat käyttöpisteeseen, mukaan lukien ruuvin nopeus, tynnyrin lämpötilaprofiili, materiaalin ominaisuudet ja suulakkeiden geometria. Ruuvin nopeuden lisääminen siirtää ruuvin ominaiskäyrän ylöspäin, mikä johtaa suurempaan läpimenoaineeseen samalla suulakkeella. Lämpötilan muutokset vaikuttavat sekä materiaalin viskositeettiin että molempien käyrien sijaintiin, mikä vaatii huolellista optimointia vakaan toiminnan ylläpitämiseksi.
Prosessin vakaus käyttöpisteessä riippuu kahden ominaiskäyrän suhteellisista rinteistä. Vakaa suulakepuristusprosessi vaatii, että pienet häiriöt käyttöolosuhteissa palauttavat järjestelmän luonnollisesti tasapainoon. Tämä vakauskriteeri ohjaa sopivien ruuvisuunnittelu- ja käyttöparametrien valintaa eri materiaaleille ja tuotteille.
1.3.4 Yksinkertainen ruuvirakenteen suunnittelu
Tehokkaan ruuvirakenteen suunnittelu vaatii useiden tavoitteiden tasapainottamista, mukaan lukien riittävä sulamiskyky, riittävä sekoitus, vakaa paineentuotanto ja asianmukainen viipymisaika. Suunnitteluprosessi alkaa vaadittavan läpimenonopeuden määrittämisellä ja asianmukaisen ruuvin halkaisijan valitsemisella käytettävissä olevien laitteiden tai tuotantovaatimusten perusteella.
| Ruuvivyöhyke | Suunnittelu | Kanavan syvyys | Keskeiset näkökohdat |
|---|---|---|---|
| Syöttöalue | Materiaalin saanti ja välittäminen | 0,1d - 0,15d | Mahdota irtotiheys, estä ennenaikainen sulaminen |
| Puristusvyöhyke | Sulatustehokkuus | Vähitellen vähenevä | Vältä liiallista leikkauslämmitystä, varmista täydellinen sulaminen |
| Mittausvyöhyke | Paineen syntyminen ja sekoittaminen | 0,03d - 0,08d | Tasapainon läpäisy ja sekoittaminen, varmista lämpötilan tasaisuus |
Syöttövyöhykkeen suunnittelussa on oltava syöttömateriaalin irtotavara- ja kitkaominaisuudet. Kanavan syvyys tässä osiossa vaihtelee tyypillisesti välillä 0,1d - 0,15d, ja spesifinen arvo määritetään materiaalin massatiheydellä ja haluttu spesifinen läpimenoaika. Syöttövyöhykkeen pituuden tulisi tarjota riittävä kuljetuskapasiteetti ilman ennenaikaista sulamista, joka voi aiheuttaa syöttöongelmia suulakepuristusprosessissa.
Kompressiovyöhykkeen suunnittelu keskittyy täydellisen sulamisen saavuttamiseen välttäen liiallista leikkauslämmitystä. Puristusnopeus, joka on määritelty kanavan syvyyden muutokseksi yksikköpituudella, vaikuttaa merkittävästi sulamisen tehokkuuteen ja sulan lämpötilan yhtenäisyyteen. Asteittainen puristus edistää stabiilia sulamista, kun taas nopea puristus voi tuottaa liiallista leikkauslämmitystä ja potentiaalista materiaalin hajoamista.
Mittausvyöhykkeen suunnittelu määrittää ruuvin pumppauskapasiteetin ja paine - generointikyvyn. Kanavan syvyys tässä osiossa vaihtelee tyypillisesti välillä 0,03d - 0,08d, matalammat kanavat tarjoavat paremman sekoituksen, mutta vähentyneen läpimenon kapasiteetin. Mittausvyöhykkeen pituuden on oltava riittävä varmistaakseen täydellisen sulamisen ja lämpötilan homogenisoinnin ennen kuin materiaali saapuu muottiin.
1.3.5 tynnyrien rakenne ja muut komponentit
Parrelikokoonpano suulakepuristusprosessissa koostuu useista komponenteista, jotka toimivat yhdessä, jotta saadaan hallittu ympäristö polymeerien käsittelyyn. Itse tynnyrillä on tyypillisesti bimetallinen rakenne, jossa kuluminen - kestävä seosvuoraus teräskuoren sisällä. Tämä muotoilu yhdistää kestävyyden tehokkaalla lämmönsiirtolla, joka on välttämätöntä tarkat lämpötilanhallinnan ylläpitämiseksi koko prosessin ajan.

Tynnyrirakenne
Bimetallinen suunnittelu kuluilla - kestävä seosvuoraus ja teräskuori kestävyyden ja lämmönsiirtotehokkuuden saavuttamiseksi.

Syöttää kurkku
Vesi - Jäähdytetty muotoilu ennenaikaisen sulamisen estämiseksi geometrian sovittamalla materiaalin virtausominaisuudet.

Aseman komponentit
Sisältää työntövoiman laakerikokoonpanon ja tarkkuuden käyttöjärjestelmän tarkan nopeuden hallinnan ja vääntömomentin toimittamiseksi.
Rehun kurkun suunnittelulla on ratkaiseva rooli yhdenmukaisen materiaalin syöttämisen varmistamisessa suulakepuristimeen. Syöttökurkku sisältää tyypillisesti vedenjäähdytyksen, jotta estävät muovipellettien ennenaikaisen sulamisen ja sillattamisen. Syöttöaukon geometrian on oltava syöttömateriaalin luonnollinen kulma, estäen samalla takaisinvirtauksen aikana. Monet nykyaikaiset mallit sisältävät uritetut syöttöosat, jotka parantavat syöttötehokkuutta, etenkin vaikeista - - syöttömateriaaleista, kuten ultra - korkean molekyylipainoinen polyeteeni.
Tynnyrin tukijärjestelmän on oltava lämpölaajennus, säilyttäen samalla ruuvin ja tynnyrin välinen kohdistus. Tähän sisältyy tyypillisesti kiinteä tuki syöttöpäässä ja liukuvat tuet tynnyriä pitkin. Riittävä tuki estää tynnyriä, joka voi aiheuttaa epätasaisen kulumisen ja vähentyneen prosessin tehokkuuden suulakepuristusprosessissa.
Lisäkomponentteja ovat työntövoiman laakerikokoonpano, joka absorboi toiminnan aikana syntyneet merkittävät aksiaalivoimat, ja käyttöjärjestelmä, joka tarjoaa tarkan nopeuden hallinnan, joka on välttämätöntä vakaiden käsittelyolosuhteiden ylläpitämiseksi. Nykyaikaiset suulakepuristimet sisältävät usein suorat - -käyttöjärjestelmät, joissa on muuttuja - taajuusasemat, mikä mahdollistaa energian - Tehokas toimenpide monilla prosessointiolosuhteilla.
1.3.6 Lämmitys-, jäähdytys- ja lämpötilanhallintajärjestelmät
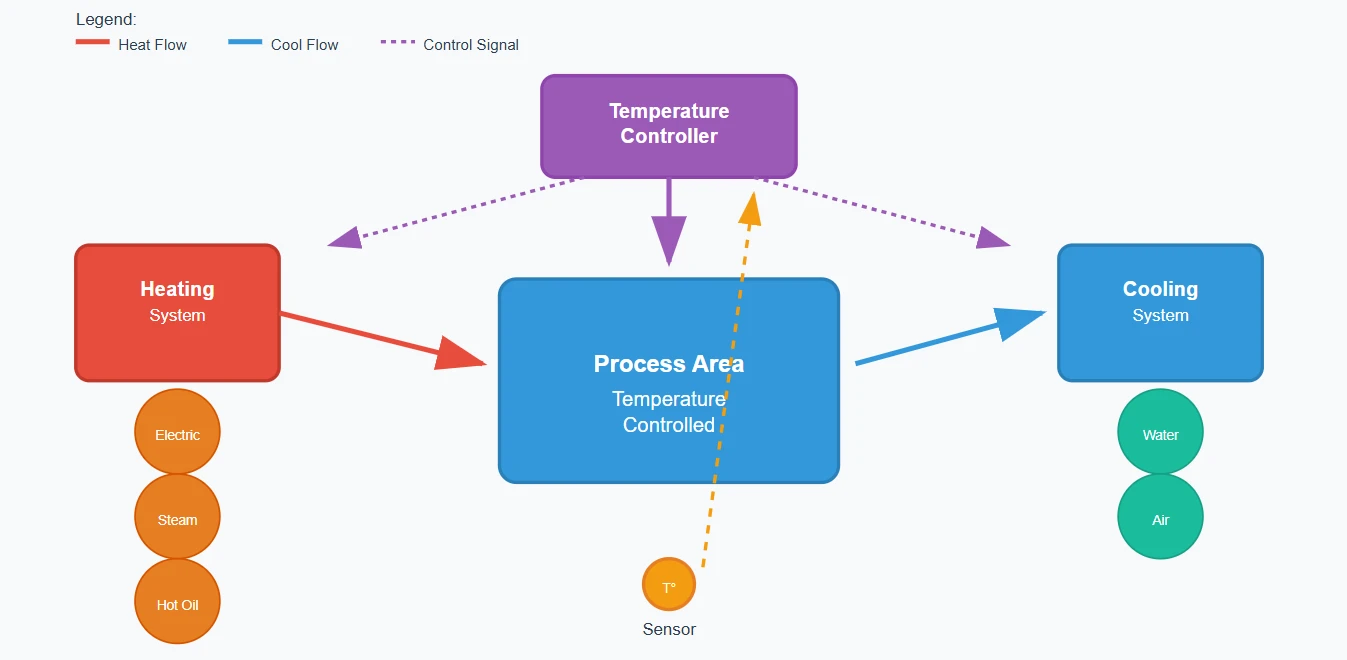
Lämpötilanhallinta edustaa yhtä suulakepuristusprosessin kriittisimmistä näkökohdista, mikä vaikuttaa suoraan tuotteen laatuun, prosessin vakauteen ja energiatehokkuuteen. Nykyaikaiset lämpötilanhallintajärjestelmät yhdistävät useita lämmitys- ja jäähdytysmenetelmiä tarkan lämpötilan säätelyn saavuttamiseksi koko prosessointivyöhykkeillä.
Lämmitysmenetelmät
Sähkövastuslämmittimet ovat edelleen yleisin lämmitysmenetelmä muovimyrskyille. Nämä lämmittimet, jotka ovat tyypillisesti järjestettyjä kaistoihin tai valettuihin - kokoonpanoihin, tarjoavat nopean vastauksen ja tarkan ohjauksen.
- Keraamiset bändilämmittimet tarjoavat hyvää kestävyyttä ja yhtenäistä lämmitystä
- Kiille bändilämmittimet tarjoavat nopeammat vasteajat
- Lämmittimissä - tarjoavat erinomaisen lämmönsiirron tehokkuuden ja pidemmän käyttöikän
Jäähdytysjärjestelmät
Jäähdytysjärjestelmät toimivat lämmittimien kanssa optimaalisten lämpötilaprofiilien ylläpitämiseksi.
Ilmajäähdytys
Käyttää korkeaa - nopeuspuhaltimia tarjoamaan riittävä jäähdytys monille sovelluksille ja minimoimalla laitteiden monimutkaisuus.
Vesijäähdytys
Tarjoaa intensiivisempiä lämmönpoistokapasiteettia, välttämättömiä korkean - lämmön tai lämpö - herkän materiaalin käsittelemiseen.
Edistyneiden lämpötilanhallintaalgoritmit, mukaan lukien PID (suhteellinen - integraali - johdannainen) ohjaus- ja mukautuvat ohjausstrategiat, varmista tarkkoja lämpötilan ylläpito vaihtelevista prosessiolosuhteista huolimatta. Nämä järjestelmät säätävät jatkuvasti lämmitys- ja jäähdytyslähtöjä, jotka perustuvat lämpötilan palautteeseen tynnyrin seinämään upotettujen lämpöparien perusteella. Multi - vyöhykkeen ohjaus mahdollistaa riippumattoman lämpötilan säätelyn eri tynnyriosissa, mikä mahdollistaa lämpötilaprofiilin optimoinnin tietyille materiaaleille ja tuotteille suulakepuristusprosessissa.
1.3.7 Yhden - -ruuvin suulakepuristimen pelletointituotannon lämpötila -asetukset
Pelletointitoiminnot edustavat suulakepuristusprosessin erikoistunutta soveltamista, joka vaatii huolellista lämpötilanhallintaa johdonmukaisen pelletin laadun saavuttamiseksi. Pelletointia koskeva lämpötilaprofiili eroaa tyypillisesti tavanomaisista suulakepuristusprofiileista, kiinnittäen erityistä huomiota muotin lämpötilaan ja jäähdytysolosuhteisiin.

Lämpötilavyöhykkeet pelletointia varten
Syöttöalue
On tasapainotettava tehokas kiinteä kiinteä välittäen ennenaikaisen sulamisen estämisessä. Useimmille kestomuoveille syöttövyöhykkeen lämpötilat vaihtelevat 20–40 asteessa polymeerin sulamispisteen alapuolella. Jotkut materiaalit hyötyvät asteittaisesta lämpötilasta jopa rehuvyöhykkeellä.
Siirtymä- ja mittausvyöhykkeet
Keskity täydellisen sulamisen ja lämpötilan tasaisuuden saavuttamiseen. Lämpötilaprofiili näiden vyöhykkeiden läpi kasvaa tyypillisesti vähitellen, maksimilämpötilan ollessa juuri ennen suulakkeita. Esimerkiksi polypropeenipelletointi voi käyttää lämpötiloja, jotka nousevat 180 asteesta 230 asteeseen tynnyrin pituudella.
Kuoli lämpötila
On oltava riittävän korkea, jotta varmistetaan tasainen virtaus kaikkien suulakoruiden läpi välttäen samalla liiallisia lämpötiloja, jotka aiheuttavat kuolavan tai pelletin tarttuvuutta. Optimaalinen suulakerälä
Oikea lämpötilan profilointi ulottuu suulakepuristimen ulkopuolelle kattamaan alavirran laitteet. Pelletizerin leikkauskammion lämpötila, jäähdytysveden lämpötila ja kuivausjärjestelmän lämpötilat vaikuttavat kaikki pelletin lopulliseen laatuun. Vedenalaiset pelletointijärjestelmät vaativat veden lämpötilan tarkan hallinnan, joka on tyypillisesti ylläpidetty 30–60 asteessa, varmistaakseen puhtaan leikkauksen ilman lämpöhimoa, joka voi aiheuttaa pellettien murtumaa tai muodonmuutoksia.
Optimointistrategiat ja edistyneet näkökohdat
Nykyaikainen suulakepuristusprosessien optimointi riippuu yhä enemmän kattavasta ymmärryksestä laitteiden suunnittelun, käyttöparametrien ja materiaalien ominaisuuksien välisestä vuorovaikutuksesta. Edistyneet simulointityökalut, mukaan lukien äärellisten elementtien analyysi ja laskennallinen nesteen dynamiikka, mahdollistavat lämpötilan jakaumien, paineprofiilien ja sekoituskuvioiden ennustamisen ennen fyysisiä kokeita.

Keskeiset optimointialueet
Energiatehokkuus optimoitujen ruuvisuunnittelu- ja käyttöjärjestelmien avulla
Sulamishyötysuhteen parantamiseksi
Real - Aikavalvonta sula lämpötilan ja paineanturien kanssa
Tilastollinen prosessien hallinta laadun poikkeamien ehkäisyyn
Mukautuvat ohjausjärjestelmät, jotka reagoivat prosessivaihteluihin
Yksittäinen - ruuvin suulakepuristusprosessi on edelleen muovien prosessointitekniikan kulmakivi, joka yhdistää mekaanisen yksinkertaisuuden hienostuneisiin ohjausominaisuuksiin. Suulakepuristusoperaatioiden menestys vaatii kattavaa ymmärrystä laitteiden geometrian, käyttöparametrien ja materiaalien ominaisuuksien välisestä monimutkaisesta vuorovaikutuksesta. Plastisaation perusperiaatteista lämpötilanhallinnan monimutkaisiin yksityiskohtiin jokainen näkökohta myötävaikuttaa johdonmukaisten, korkean - laatutuotteiden saavuttamiseen.
Suulakepuristustekniikan tulevaisuus
Kun teollisuus kehittyy edelleen kohti kestävyyttä ja tehokkuutta, suulakepuristusprosessi mukautuu innovaatioiden kautta ruuvien suunnittelussa, ohjausjärjestelmissä ja käsittelystrategioissa. Industry 4.0 -käsitteiden integrointi, mukaan lukien todellinen - ajan seuranta, ennustava ylläpito ja mukautuva hallinta, lupaa parannuksia tuottavuudessa ja laadussa. Tässä kattavassa katsauksessa hahmoteltujen perusperiaatteiden ymmärtäminen tarjoaa perustan näiden edistyneiden tekniikoiden toteuttamiselle säilyttäen samalla luotettavuuden ja tehokkuuden, jotka ovat tehneet yhden - ruuvien suulakepuristuksen välttämättömiä nykyaikaisessa polymeerin prosessoinnissa.
Suulakepuristustekniikan tulevaisuus todennäköisesti painottaa energiatehokkuutta, prosessien tehostamista ja kiertotalouden periaatteita. Nämä kehitykset perustuvat yhden - ruuvien suulakepuristusperiaatteiden kiinteään perustaan, joka osoittaa, että jopa kypsät tekniikat voivat jatkaa kehittymistä vastaamaan uusia haasteita ja mahdollisuuksia polymeerien käsittelyssä.