

Kattavat käyttökohdat yksittäisissä - ruuvi -suulakepuristimissa
Muovikäsittelyteollisuus riippuu voimakkaasti koneiden suunnittelun, materiaaliominaisuuksien ja prosessointiolosuhteiden välisestä monimutkaisesta vuorovaikutuksesta. Muovisten suulakepuristimien valmistajille kattavien käyttöpisteiden käsitteen hallitseminen yksittäisissä - -ruuvipuristimissa on kriittinen perusta laitteiden suunnittelulle ja optimoinnille.

Ydinparametrit ja määritelmät suulakepuristustekniikassa
Ennen kattavan toimintapisteanalyysin syventämistä on välttämätöntä selvittää selkeä käsitys perusparametreista, jotka säätelevät suulakepuristusprosesseja. Ruuvin halkaisija (d) edustaa ruuvilennon ulomman halkaisijaa mitattuna metreinä, kun taas virkapukuisen osan ruuvin pituus (l₃) määrittelee mittausvyöhykkeen mitat.
Ruuvin halkaisija (d)
Metreinä mitattu ruuvikalennon ulompi halkaisija, joka vaikuttaa suoraan suulakepuristuskykyyn.
Virkapuvun pituus (l₃)
Määrittää mittausvyöhykkeen ulottuvuuden, jolla on ratkaiseva rooli materiaalien sekoittamisessa ja paineen kehityksessä.
Kanavan paksuus (e)
Kohdassa oleva etäisyys ruuvinjuurista tynnyrin pintaan, mitataan tyypillisesti metreinä.
Helix -kulma (φ)
Määrittää ruuvinlennon ja kierreakselin kohtisuoran tason välisen kulman radiaaneina tai asteina mitattuna.
Puhdistuma (Δ)
Ruuvin lennon ja tynnyrin seinän välinen rako, joka vaikuttaa vuotovirtaukseen ja yleiseen tehokkuuteen.
Dynaaminen viskositeetti (μ₂)
Nesteen virtauskestävyyden mittaus leikkausjännityksessä, mitattuna Pascal - sekuntiin.
Perustavanlaatuinen suulakepuristuslähtöyhtälö
Q = Qd - Qp - Ql= (π²d²nh₃sin2φ)/4 - (πdh₃³sin²φ)/(12μ₁) × (p₂ - p₁)/l₃ - (π²d²δ³sin²φ)/(12i) × (p₂ - p₁)/l₃
Yhtälö (1 - 18) - Kattava suulakepuristuslähtöyhtälö
Tämä kattava yhtälö, joka on nimetty yhtälöksi (1-18), toimii perustana ymmärtämiselle, kuinka eri parametrit vaikuttavat yleiseen suulakepuristuksen ulostuloon. Ammatilliset muoviset suulakepuristimet Valmistajien on ymmärrettävä nämä suhteet perusteellisesti laitteiden suunnittelun optimoimiseksi tehokkaasti.
Kriittiset operatiiviset ominaisuudet ja suoritusindikaattorit
Ekstruusiotuotannon q -analyysi paljastaa useita tärkeitä toimintaominaisuuksia, jotka vaikuttavat suoraan valmistustehokkuuteen. Ensinnäkin, kun lähtö lähestyy nollaa tai osoittaa negatiivisia arvoja, ruuvin pyörimisnopeus muuttuu liian korkealle, kun taas ruuvin kuljetuskapasiteetti pysyy vastaavasti koholla.
Keskeinen operatiivinen oivallus
Kun järjestelmä toimii optimaalisen alueensa ulkopuolella, se voi johtaa materiaalin hajoamiseen tai laitteiden vaurioihin. Tuotos- ja painesuhteiden huolellinen seuranta on välttämätöntä turvallisten käyttöolosuhteiden ylläpitämiseksi.
Toiseksi virkapukuisen osion pituus l₃: llä on keskeinen rooli järjestelmän suorituskyvyssä. Tämän pituuden lisääminen samalla kun jatkuvaa painehäviötä ja liukuvirtausta Q_L johtaa vähentyneeseen kokonaislähtöön Q. Tämä modifikaatio kuitenkin parantaa ruuvin sekoitustehokkuutta, mikä parantaa tuotteen laatua läpimenon kustannuksella.

Vuotovirtausvaikutus
Vuotovirta seuraa tertiääristä suhdetta puhdistusulottuvuuteen. Noin 1 mm: n puhdistuksella lähtö vähenee huomattavasti.
Lämpötilavaikutukset
Pienemmät prosessointilämpötilat lisäävät materiaalin viskositeettia, joka myöhemmin nostaa suulakepuristuskykyä.
Graafinen esitys ja käyttöpisteen määritys
Kattava toimintapiste -analyysi käyttää graafisia menetelmiä järjestelmän parametrien välisten monimutkaisten suhteiden visualisoimiseksi. Kuvio 1 - 27 kuvaa ruuvin kuljetusjärjestelmän ominaiskäyriä, joissa esitetään kolme erillistä käyttöolosuhdetta (n₁, n₂ ja n₃). Nämä käyrät osoittavat, kuinka vaihtelevat ruuvinopeudet vaikuttavat paineeseen - virtaussuhde, Δp=p₂ - p₁, joka edustaa paine -eroa mittausvyöhykkeellä.
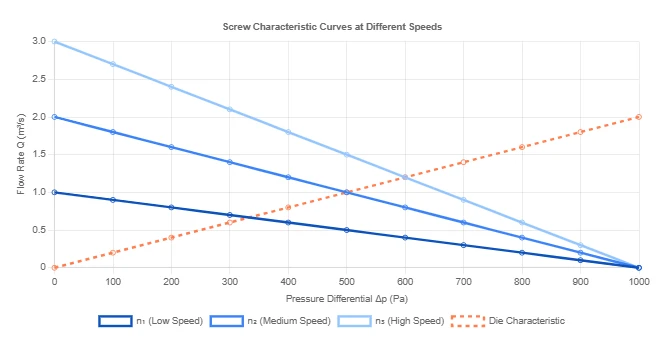
Kuva 1 - 27: Ruuvin ominaiskäyrät, jotka osoittavat paineen virtaussuhteita eri ruuvinopeuksilla (n₁
Kun paine -ero on yhtä suuri kuin nolla (teoreettinen tila), järjestelmä toimii suurimmalla virtausnopeudella Q. Käytännölliset sovellukset sisältävät kuitenkin aina jonkin verran paineen syntymistä suulakeskinnan ja materiaalivirtausrajoitteiden voittamiseksi. Ruuvin ominaiskäyrän leikkauskohtainen dull -ominaiskäyrän kanssa määrittää todellisen käyttöpisteen, joka asettaa sekä käyttöpaineen että virtausnopeuden tasaisella - tila -olosuhteilla.
Materiaalin virtausdynamiikka yhdessä - ruuvijärjestelmissä

Pääkokoonpano, joka käsittää suulakkeen ja niihin liittyvät komponentit, luo vastustuskykyä materiaalivirtaukselle. Poistumisen jälkeen suulakepuristin tynnyristä sulan polymeerin on liikkuttava pään kokoonpanon, katkaisijalevyn (jos läsnä), näyttöpakkauksen ja lopulta muotin aukon läpi. Jokainen komponentti myötävaikuttaa kokonaispaineen pudotukseen vakiintuneiden nesteen dynamiikan periaatteiden mukaisesti.
Q = (K/μ) × Δp
Yhtälö (1 - 19) - painevirtaussuhde suulakkeelle
Jos Q edustaa tilavuusvirtausnopeutta suulakkeen läpi, k tarkoittaa suulakkeiden geometristä vakiota (riippuen suulakkeista ja konfiguraatiosta), μ osoittaa materiaalin viskositeetin prosessointilämpötilassa ja Δp tarkoittaa painekasuton läpi muottikokoonpanon.
Yleiset die -kokoonpanot ja virtausominaisuudet
Taulukossa 1-8 esitetään välttämättömät geometriset suhteet erilaisille suulakeoperaatioissa yleisesti käytetyille muottikonfiguraatioille. Pyöreiden suulakkeiden osalta virtausnopeus seuraa erityisiä matemaattisia suhteita, jotka antavat muovisten suulakepuristimien valmistajille mahdollisuuden ennustaa virtauskäyttäytymisen tarkasti eri suulakeskeille.
| Kietäkokoonpano | Soveltaminen | Virtausnopeusyhtälö | Avainparametrit |
|---|---|---|---|
| Pyöreä kuolema | Sauva, putki, profiilit | Q = πD⁴/(128L) | D=suulakkeen halkaisija L=maan pituus |
| Litteä rako kuolee | Arkki, elokuvan tuotanto | Q=wh³/(12L) | W=die -leveys H=raon korkeus L=maan pituus |
| Rengasmainen kuolee | Putki, letku, puhallusmuovaus | Q=πdh³/(12L) | D=keskimääräinen halkaisija H=rengasmainen rako L=maan pituus |

Pyöreä kuolema
Käytetään ensisijaisesti sauvaan, putkeen ja erilaisiin profiilin ekstruusioihin. Virtausominaisuudet seuraavat neljännen - -suhdetta halkaisijaan, mikä tekee tarkan ulottuvuuden hallinnan kriittisen.

Litteä rako kuolee
Käytetään usein arkin ja kalvon tuotantoon, ja virtausominaisuudet ovat kuutiosuhteen seurauksena rakokorkeuteen, mikä vaatii tarkan aukon yhtenäisyyttä.

Rengasmainen kuolee
Putken ja letkujen tuotannon välttämättömät, monimutkaisemmilla virtaussuhteilla, jotka vaativat huolellista suunnittelua tasaisen seinämän paksuudelle.
Kattavan toimintakohdan perustaminen
Kattava toimintapiste syntyy ruuvin pumppausominaisuuksien ja muotin virtausominaisuuksien käyrien leikkauskohdasta. Kuvio 1-28 kuvaa tätä kriittistä suhdetta graafisen rakenteen avulla, joka osoittaa useita toimintaskenaarioita. Kaavio osoittaa, kuinka erilaiset muotin ominaisuudet (edustavat viivat OD₁, OD₂ ja OD₃) leikkaavat ruuvin pumppauskäyrän kanssa ainutlaatuisten käyttöpisteiden luomiseksi.

Kuva 1-28: Kattava käyttöpisteen määritys ruuvin ja muotin ominaiskäyrän leikkauskohdan kautta
Kun verrataan die -ominaispiirteitä OD₂: iin, OD₂: n jyrkkä kaltevuus osoittaa suuremman virtausvastuksen. Näin ollen risteyspiste siirtyy korkeampaan paineeseen, mutta alhaisempaan virtausnopeuteen. Tämä suhde korostaa die -suunnittelun merkitystä järjestelmän yleisen suorituskyvyn määrittämisessä. Käyttöpiste C edustaa tasapainoolosuhteita, joissa ruuvien pumppauskapasiteetti vastaa tarkasti suulakirvivaatimuksia.
Ammattimaiset muoviset suulakepuristimet Valmistajien on harkittava näitä vuorovaikutuksia suunnitellessaan laitteita tiettyihin sovelluksiin. Kyky ennustaa ja hallita käyttöpisteitä mahdollistaa sekä tuotteen laadun että tuotannon tehokkuuden optimoinnin. Näiden perustavanlaatuisten suhteiden ymmärtäminen antaa insinööreille mahdollisuuden vianmääritysongelmia systemaattisesti ja toteuttaa tehokkaita ratkaisuja.
Edistyneet toimintaominaisuudet ja suorituskyvyn optimointi
Kuvio 1 - 29 esittää yksiruuvien suulakepuristimille täydellisen toimintaominaisuuskaavion, joka sisältää sekä teoreettiset että käytännölliset näkökohdat. Kaavio paljastaa useita erillisiä toimintavyöhykkeitä, joilla jokaisella on ainutlaatuiset ominaisuudet, jotka vaikuttavat prosessin vakauteen ja tuotteen laatuun.
Kaavion varjostettu alue edustaa käytännöllistä toiminta -aluetta, jolla tapahtuu vakaa suulakepuristus. Tällä vyöhykkeellä ruuvin ja suulakkeen ominaisuuksien leikkauspiste määrittää todellisen käyttöpisteen. Käyrät S₁ ja S₂ edustavat erilaisia ruuvikonfiguraatioita tai toimintanopeuksia osoittaen, kuinka laitteiden muutokset vaikuttavat käytettävissä olevaan toiminta -alueeseen.
Optimaalinen toimintastrategia
Tehokkaan hyödyntämistä varten muovisten suulakepuristimien valmistajien on tunnustettava, että liian lähellä teoreettisia rajoja toimivat prosessin vakautta. Optimaalinen toiminta -alue kuuluu tyypillisesti käytettävissä olevan alueen keskiosaan, mikä tarjoaa riittävän marginaalin normaalille prosessivaihteluille säilyttäen samalla hyväksyttävän tuottavuuden tasot.

Kuva 1-29: Täydellinen toimintaominaisuuskaavio, joka näyttää vakaan toiminta-alueen (varjostettu alue)
Tilastollinen analyysi toiminnan suorituskyvystä
Kuvio 1 - 30 kuvaa ruuvien kuljetusnopeuden tilastollista jakautumista todellisissa tuotantoympäristöissä. Kaavio osoittaa ruuvin nopeuden (välillä 30 - 200 mm) ja kuljetusnopeuden (mitattuna l/min) välisen suhteen. Haudotettu alue edustaa tyypillistä kaupallisessa tuotannossa esiintyvää toiminta-aluetta, joka korostaa reaalimaailman suulakepuristusprosesseihin liittyvää vaihtelua.

Kuva 1-30: Ruuvin kuljetusnopeuden tilastollinen jakauma tuotantoympäristöissä
Tuotantotietojen analyysi paljastaa, että useimmat yksittäiset - -ruuvipuristimet toimivat teoreettisen suorituskyvyn kirjekuoren suhteellisen kapealla kaistalla. Ylärajakäyrä edustaa teoreettista maksimikapasiteettia, kun taas alaraja osoittaa vähimmäisvakaan toiminnan. Keskialueen toimintapisteiden keskittyminen heijastaa tuottavuusvaatimusten ja laatuvaatimusten välistä kompromissia.
Käytännön vaikutukset laitteen suunnitteluun
Kattava toimintapisteanalyysi tarjoaa välttämättömiä ohjeita laitteiden suunnittelulle ja eritelmille. Uusia suulakepuristusjärjestelmiä kehitettäessä insinöörien on otettava huomioon useita tekijöitä, jotka vaikuttavat käyttöpisteen perustamiseen. Materiaalien ominaisuudet, mukaan lukien reologiset ominaisuudet ja lämpöstabiilisuus, vaikuttavat merkittävästi saavutettavissa olevaan toiminta -alueeseen. Käsittelyvaatimukset, kuten lähtönopeus, painekyky ja lämpötilan tasaisuus, rajoittavat edelleen suunnitteluvaihtoehtoja.
Lämpötilavaikutukset toimintaominaisuuksiin
Lämpötila vaikuttaa perusteellisesti suulakepuristuksen toimintaominaisuuksiin sen vaikutuksen avulla materiaalin viskositeettiin. Kun prosessointilämpötila nousee, polymeerin viskositeetti vähenee eksponentiaalisesti Arrhenius -suhteen jälkeen.
Tämä viskositeetin vähentäminen siirtää ruuvin ominaiskäyrän ylöspäin, mikä lisää potentiaalista virtausnopeutta missä tahansa paineolosuhteessa. Samanaikaisesti muotin ominaiskäyrä muuttuu vähemmän jyrkästi, vähentäen tietyn virtausnopeuden painevaatimuksia.
Materiaali - Erityiset näkökohdat
Eri polymeerimateriaaleilla on ainutlaatuinen reologinen käyttäytyminen, joka vaikuttaa toimintapisteen perustamiseen. Polyolefiinit näyttävät tyypillisesti suhteellisen yksinkertaiset virtausominaisuudet kohtalaisella lämpötilan herkkyydellä.
Tekninen kestomuovit vaativat tarkemman hallinnan johtuen niiden korkeammista prosessointilämpötiloista ja suuremmasta herkkyydestä lämmön hajoamiseen. Näiden materiaalien toiminta -ikkuna on tyypillisesti kapeampi, mikä vaatii huolellista huomiota käyttöpisteen valintaan.
Prosessin seuranta ja tuleva kehitys
Prosessien seuranta- ja valvontastrategiat
Nykyaikaiset suulakepuristusjärjestelmät sisältävät edistyneitä valvonta- ja ohjausominaisuuksia optimaalisten käyttöpisteiden ylläpitämiseksi tuotannon aikana. Suulakepuristimen tynnyriä pitkin sijoitetut paine -muuntimet tarjoavat todellisen - aikapalautetta paineprofiilin kehityksestä. Lämpötila -anturit seuraavat lämpöolosuhteita kriittisissä paikoissa, mikä mahdollistaa tarkan lämpötilan hallinnan.
Virtausnopeuden mittaus, joko suora tai päätelty ruuvin nopeudesta ja painetiedoista, mahdollistaa käyttöpisteen jatkuvan seurannan. Poikkeamat kohteen käyttöpisteen liipaisimen automaattiset ohjausvasteet, ruuvin nopeuden, lämpötila -asetusten tai muiden prosessimuuttujien säätäminen optimaalisten olosuhteiden palauttamiseksi.
Tulevaisuuden kehitys ja teollisuuden suuntaukset
Suulakepuristustekniikan kehitys jatkaa käyttöpisteen optimointiominaisuuksien edistämistä. Laskennallinen nesteen dynamiikan simulaatiot tarjoavat yhä tarkempia ennusteita virtauskäyttäytymisestä monimutkaisissa geometrioissa. Nämä työkalut antavat muovisten suulakepuristimien valmistajille mahdollisuuden optimoida mallit ennen fyysistä prototyyppiä, vähentää kehityskustannuksia ja aikaa - - markkinoille.
Keinotekoiset älykkyys- ja koneoppimisalgoritmit osoittavat lupaavan todellista - aikakäyttöpisteen optimointia. Nämä järjestelmät analysoivat suuria määriä tuotantotietoja tietyn tuotteiden ja materiaalien optimaalisten käyttöolosuhteiden tunnistamiseksi. Mukautuva ohjausstrategiat säätävät prosessointiaparametreja automaattisesti optimaalisen suorituskyvyn ylläpitämiseksi materiaalimuutoksista tai laitteiden kulumisesta huolimatta.